
最新消息

最新消息
最新消息
電子連接器用機械式沖床|選型與應用工程指南
電子連接器雖然只是產品中的一個小零件,卻直接影響電力與訊號傳輸的穩定性。隨著產品持續朝微型化、高密度與高速傳輸發展,沖壓製程面對的已不只是「做得快」,而是如何在高速量產下,仍然維持尺寸、平整度與成型品質的一致性。
因此,沖床選型不能只看速度、噸位或靜態精度數據,而要從產品條件、材料、模具、機身剛性、下死點穩定度、熱變化以及周邊設備整體評估。
這份指南希望整理的是一套實際的判斷邏輯:先了解產品需要什麼,再回頭看設備必須具備哪些條件,以及哪些風險如果一開始沒有被考慮,到了量產階段就可能變成良率、模具壽命甚至停機問題。
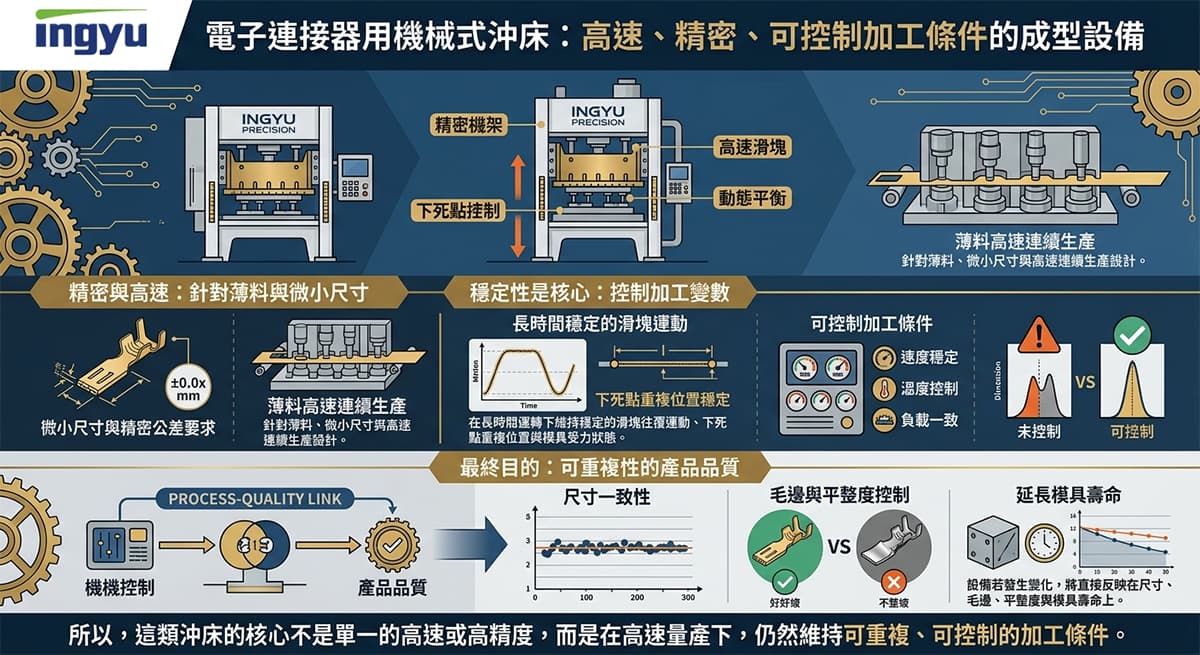
高速下料、折彎與成型之高精度機械式沖壓設備,重點不只是速度,而是在連續性生產過程中維持穩定的產品尺寸與成型品質。
包含消費性電子微型端子、車用電子連接器、半導體導線架,以及各類精密通訊與傳輸接點。
沖壓速度、機身剛性、下死點精度、偏心負荷偵測、熱變位控制,以及送料與周邊設備能否同步,應視為一個完整系統一起評估。
不是單純追求更快的沖壓速度,而是在既定產能下,降低尺寸飄移、毛邊、模具異常與停機風險,讓品質具有可重複性。
什麼是電子連接器用機械式沖床?
電子連接器用機械式沖床,是針對薄料、微小尺寸與高速連續生產所設計的精密金屬成型設備。
對電子連接器來說,真正重要的是每一次沖壓都盡可能維持相同條件。只要設備在速度、溫度、負載或偏心受力下開始產生變化,就可能反映在尺寸、毛邊、平整度與模具壽命上。
所以,這類沖床的核心不是單一的高速或高精度,而是在高速量產下,仍然維持可重複、可控制的加工條件。
電子連接器沖壓設備主要應用領域
應用於智慧型手機、平板電腦、筆記型電腦等產品中的主機板插槽與介面接點。這類零件尺寸小、材料薄,量產時除了速度,更需要控制尺寸一致性與毛邊。
包含車載感測器、影音系統與電池管理系統中的各類端子。除了尺寸精度之外,產品還需要面對溫度變化、震動與長期使用,因此穩定性與製程一致性尤其重要。
導線架負責晶片承載與電路連接,對平整度、材料變形與沖切品質要求較高。設備與模具是否能在連續生產下維持穩定狀態,會直接影響後續封裝製程。
應用於伺服器、資料中心與工業通訊設備中的高速傳輸接點。除了尺寸與成型品質之外,也需要注意接點幾何形狀與材料表面狀態的一致性。
沖床機身結構與傳動方式比較
| 結構/機構類型 | 特性說明與適用場景 |
|---|---|
| 機身結構 龍門型機架 |
採封閉式機身結構,整體剛性較高,對於多工位連續模、薄料或尺寸穩定性要求較高的產品,龍門結構通常具有較好的控制條件。 |
| 機身結構 開放型機架 |
開放式( C型 )機身具有三面操作空間,換模、調模與維護較方便,適合尺寸較小、工程數較少,或負荷分布相對集中的模具。 |
| 傳動機構 曲軸式機構 |
曲軸機構是機械式沖床最常見傳動方式,結構直接、效率高,滑塊速度與曲軸角度之間具有固定的運動關係,因此在落料、沖孔、簡單折彎等製程中具有很高的實用性。 |
| 傳動機構 肘節式機構 |
肘節機構的特色不只「更精密」,滑塊在接近下死點時運動速度會明顯下降,保壓時間較長,可以降低沖壓瞬間的衝擊與材料回彈,適合需要較多成型、整平或壓印的產品。 |
穩定生產的關鍵指標
滑塊平行精度與垂直精度
對於薄料與微小端子,重要的不只是靜態精度,而是滑塊在實際負載下能否維持穩定的平行與垂直精度。只要受力後產生傾斜或偏移,就可能改變模具間隙,進而影響尺寸、毛邊與模具壽命。
每分鐘沖壓次數(SPM)
沖壓速度直接影響產能,但速度不能單獨看。隨著 SPM 提高,送料、模具動態、潤滑、振動與熱變位都必須同步跟上。真正有意義的不是機台「最快能跑多少」,而是在產品要求的速度下能否長時間穩定生產。
熱變位與下死點穩定性
高速連續運轉後,軸承、導向、傳動與機身溫度都會逐漸改變,熱膨脹可能進一步影響下死點位置。對精密端子而言,需要關注的不是冷機時的單一精度,而是機台從冷機到熱機後,尺寸是否仍能維持在可控制的範圍內。
振動與動態平衡
高速沖壓產生的沖擊力會影響機台、模具與送料系統。良好的動態平衡與機身設計,可以降低不必要的振動,減少模具受到的額外負荷,也讓高速生產維持較穩定的工作條件。
消費性與車用電子的生產要求
電子端子後續通常還會進行電鍍、焊接或組裝,因此沖壓製程除了成型品質之外,也需要注意潤滑油、漏油與加工殘留物的控制。設備本身的潤滑回收與防漏設計,會直接影響後段製程的穩定性。
對車用與高可靠度產品而言,除了產品合格之外,生產過程是否能被記錄與追溯也越來越重要。設備若能保存關鍵參數、異常紀錄與生產數據,會更有利於品質分析、製程管理與客戶稽核。
微小端子對毛邊、斷面與尺寸一致性較敏感。毛邊過大可能影響後續電鍍、組裝、接觸可靠度,甚至增加短路或干涉風險。毛邊控制不能只看模具,也需要同時關注動態滑塊平行精度、下死點變化、模具間隙與材料條件。
高速不等於穩定。如果機身剛性不足,速度提高後的振動與受力變化,可能影響滑塊平行精度與下死點穩定性,反映在產品尺寸、毛邊與模具壽命上。
相同噸數的沖床,因為曲軸與肘節的運動特性不同,實際成型效果也可能不同。對於複雜折彎、整平、壓印,或需要較長成型時間的產品,不能只用噸數決定設備,應進一步評估產品受力與成型需求,再選擇適合的傳動機構。
連續生產數小時後機台溫度逐漸上升,機身、導向與傳動系統的熱膨脹都可能影響下死點與產品尺寸,因此需要看從冷機到熱機的整體變化,而不是只看單一時間點。
多工位連續模的負荷不一定平均分布,當模具變長、工程數增加或主要成型工位集中在某一側時,偏心負荷可能造成滑塊傾斜與模具間隙改變,也可能超過機台的總噸數。選型時除了模具總剪切力,也要確認偏心負荷位置及機台允許的偏心荷重能力,必要時預留更大的機台噸數。
高速生產是一整套系統。送料、整平、材料潤滑與異常檢知如果無法和沖床同步,無法形成穩定產能。周邊設備的精度與反應速度,必須和沖床 SPM 一起評估。
答:電子連接器多採用連續模高速生產,隨著模具長度、工程數與成型工位增加,負荷分布與偏心負荷也會變得更複雜。龍門型機架具有較高的整體剛性與較好的抗偏心負荷能力,更有利於維持滑塊平行度、模具間隙與長時間量產的穩定性。
答:不一定。肘節機構則在下死點附近具有不同的速度與成型特性,適合整平、壓印或需要較長成型時間的製程。實際選型仍需依產品、材料、模具工程配置、負荷分布及生產速度判斷。若製程以高速沖切為主,曲軸式機構也可能更適合。
選型確認清單
總結來說,電子連接器沖床的選型,不只是比較速度、噸位與規格,而是確認設備、模具與周邊系統能否在實際量產條件下長時間維持穩定。
真正好的選型,是讓設備在需要的速度、負荷與環境條件下,持續做出一致的產品,同時降低模具耗損、異常停機與品質波動的風險。